Verfahren 02
Passivierung in Blau und Gelb
Was ist eine Passivierung?
Warum passiviert wird
Blanker Zink hält nicht lange
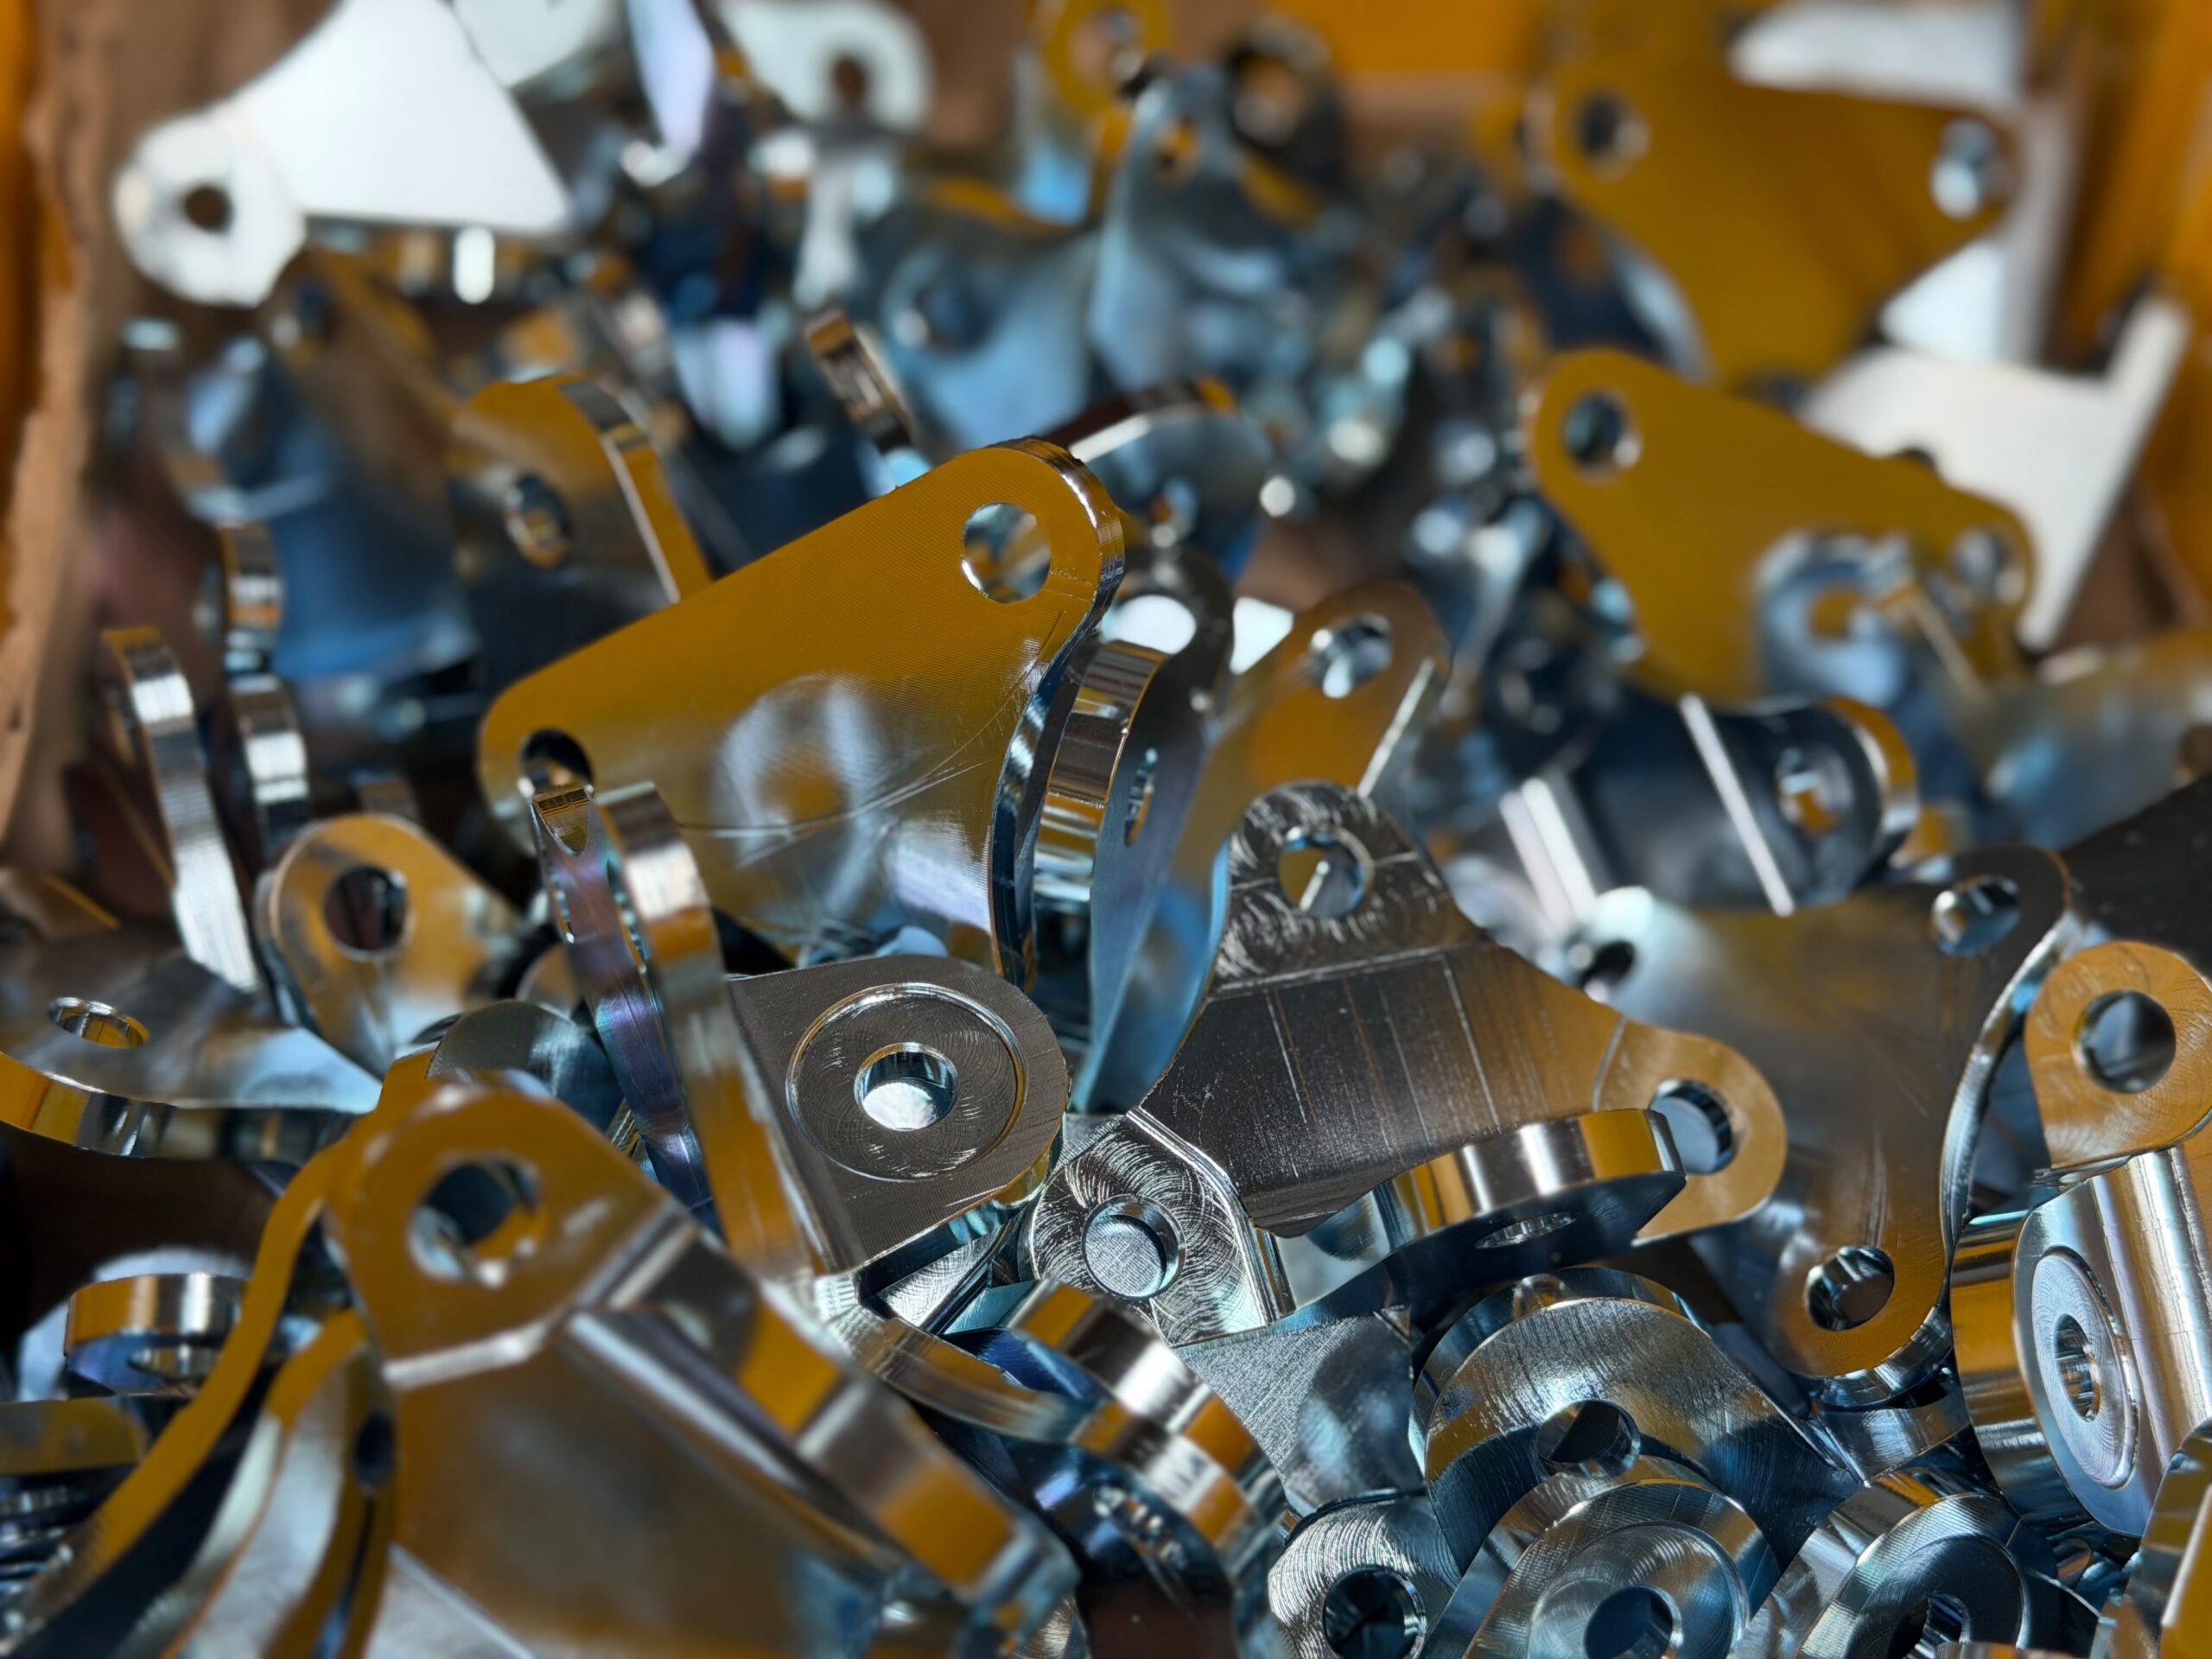
Der galvanische Zinküberzug schützt den Stahl darunter zuverlässig – aber er schützt sich nicht selbst. An feuchter Luft reagiert blankes Zink innerhalb weniger Tage zu Zinkoxid und Zinkhydroxid. Das Ergebnis ist Weißrost: weiße, pulvrige Beläge, die die Oberfläche fleckig machen und die Zinkschicht von oben her aufzehren.
Die Passivierung schiebt diesen Prozess weit nach hinten. In einem sauren Bad wird die oberste Zinkschicht angelöst und bildet mit den Wirkstoffen der Passivierung eine dünne, festhaftende Konversionsschicht. Diese Schicht ist Teil der Oberfläche, nicht eine Lage darauf – sie blättert nicht ab und verändert die Maße des Bauteils praktisch nicht.
Deshalb folgt bei uns auf jede Verzinkung eine Passivierung. Ein galvanischer Zinküberzug ohne Nachbehandlung wäre nach kurzer Lagerzeit optisch und technisch nicht mehr das, was der Kunde bestellt hat.
Ein verbreitetes Missverständnis: Passiviert wird nicht, um Farbe auf das Bauteil zu bringen. Die Farbe entsteht durch Lichtbrechung an der dünnen Schicht und unterscheidet sich je nach Verfahren. Sie ist ein nützlicher Nebeneffekt – etwa zur Unterscheidung von Bauteilvarianten in der Montage – aber nie der Grund für die Verfahrenswahl.
Zwei Ausführungen
Blau oder Gelb – zwei Verfahren, zwei Stärken
Blau – Dünnschichtpassivierung
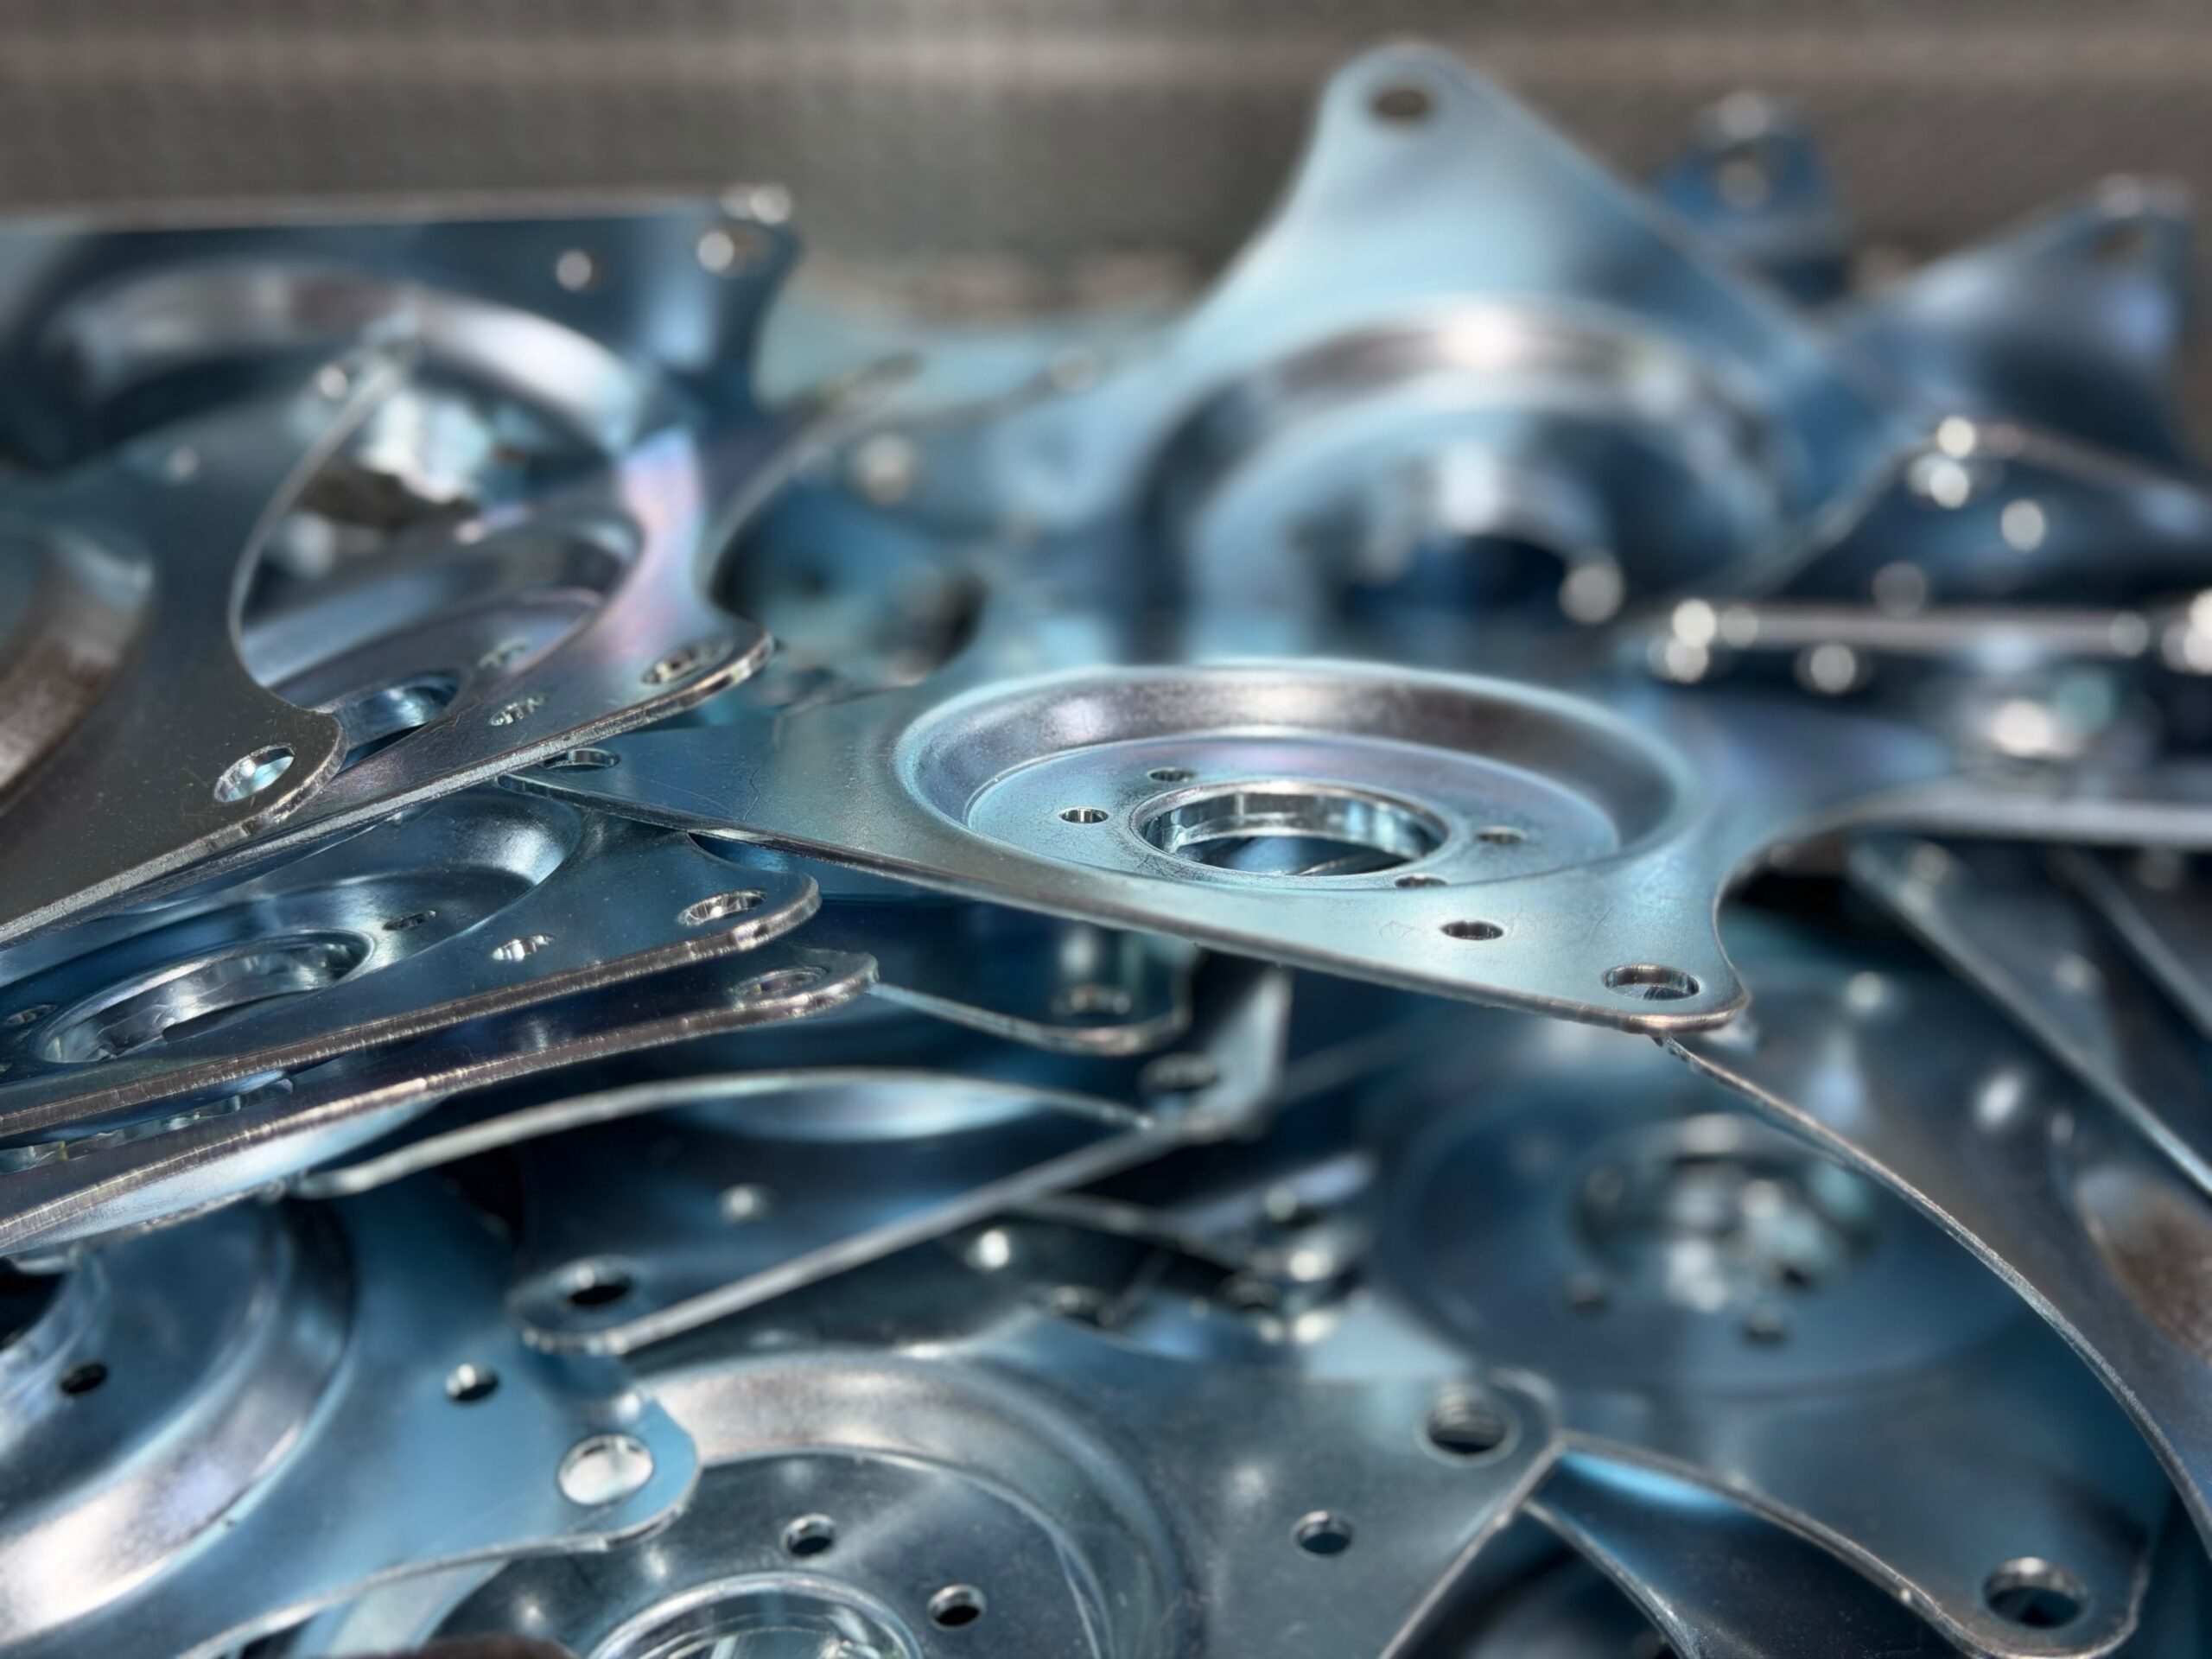
Die Blaupassivierung bildet eine intensiv bläulich violette Konversionsschicht. Sie bleibt bewusst dünn, was sie für maßhaltige Teile, Gewinde und enge Passungen interessant macht.
Ihre Stärke ist die Wärme. Temperaturbelastungen bis 150 °C über zwei bis drei Stunden übersteht die Schicht schadlos. Auch die von der DIN 50979 geforderte Temperung über 24 Stunden bei 120 °C beeinträchtigt die Korrosionsbeständigkeit nicht.
Optisch wirkt sie technisch und zurückhaltend und verändert das Erscheinungsbild des Zinks weniger stark als die gelbe Ausführung.
Gelb – Gelbpassivierung
Die Gelbpassivierung erzeugt ein gelb-rötlich bis grünes, irisierendes Aussehen. Sie ist der funktionelle Nachfolger der früher üblichen Gelbchromatierung mit sechswertigem Chrom – ohne deren Nachteile.
Ihre Stärke ist der Korrosionsschutz. Anders als Cr(VI)-Gelbchromatierungen, die schon ab etwa 80 bis 90 °C deutlich an Schutzwirkung verlieren, bleibt sie bei Wärme stabil. Trocknungstemperaturen um 100 °C verbessern den Korrosionsschutz sogar.
Wird zusätzlich eine Versiegelung aufgebracht, steigt der Korrosionsschutz weiter – der Gelbton wird dabei allerdings deutlich schwächer.
Wärme und Wasserstoff
Was passiert, wenn das Bauteil nach der Beschichtung heiß wird?
Wärme ist der Punkt, an dem sich die beiden Ausführungen am deutlichsten unterscheiden – und der Punkt, den Kunden am häufigsten übersehen. Wird ein Bauteil nach dem Passivieren getrocknet, lackiert, verklebt oder gefügt, sieht die Konversionsschicht Temperaturen, die sie bei reiner Lagerung nie sehen würde.
Bei der blauen Ausführung sind Belastungen bis 150 °C über zwei bis drei Stunden unkritisch. Auch das von der DIN 50979 geforderte Tempern über 24 Stunden bei 120 °C beeinträchtigt die Korrosionsbeständigkeit nicht.
Höhere Temperaturen sind eine andere Sache. Wird bei 200 bis 210 °C getempert, wie es beim Entspröden hochfester Teile vorkommt, bleiben die Farbeinbußen zwar gering – der Korrosionsschutz geht aber zurück. Das sagen wir vorab, damit es niemanden nach der Auslieferung überrascht.
Bei der gelben Ausführung stellt sich das Problem anders dar: Klassische Gelbchromatierungen mit sechswertigem Chrom verlieren bereits ab etwa 80 bis 90 °C spürbar an Schutzwirkung. Unsere Cr(VI)-freie Gelbpassivierung zeigt diesen Effekt nicht – Trocknungstemperaturen um 100 °C verbessern den Korrosionsschutz sogar.
Wenn Ihr Bauteil nach der Beschichtung Wärme sieht, nennen Sie uns bitte Temperatur und Dauer. Das ist die Angabe, mit der wir die Ausführung am zuverlässigsten festlegen können.
Hochfeste Bauteile: Bei Werkstoffen mit hoher Zugfestigkeit kann beim Beizen und Verzinken Wasserstoff in den Stahl gelangen und zu verzögertem Sprödbruch führen. Üblich ist dann ein Wärmebehandeln kurz nach dem Verzinken. Ob das für Ihr Bauteil vorgeschrieben ist, sagt Ihre Zeichnung oder Kundenvorschrift – bitte geben Sie uns diese Anforderung mit der Anfrage weiter.
Werkstoffe: Passiviert wird die galvanisch abgeschiedene Zinkschicht auf Eisenwerkstoffen. Aluminium und Magnesium bekommen kein Zink und keine Zinkpassivierung, sondern eine Chromitierung mit SurTec 650.